Jak se vyhnout deformaci při svařování? Metody eliminace deformací při svařování
Článek „Jak se vyhnout deformaci při svařování? Metody eliminace deformací při svařování“ je závěrečným pokračováním článků „Deformace a napětí při svařování. Příčiny deformací a napětí při svařování“ a „Druhy deformací a napětí při svařování“.
Ke snížení vnitřních deformací a pnutí se používá řada technologických metod z hlediska techniky a sledu švů a jejich umístění, při volbě správného provedení výrobku, při volbě režimů ručního obloukového svařování (nebo jiného způsobu svařování).
Opatření k zamezení deformace při svařování
Jedním ze způsobů, jak eliminovat deformace svařování, je svařování v přípravcích – speciálních zařízeních, která umožňují pevné upevnění produktu. Navíc se často používá předběžná deformace svařovaných dílů. Směr předběžné deformace by měl být opačný než očekávaná deformace při svařování. Toto opatření se také nazývá metoda předběžného ohýbání.
Tato metoda se používá k zamezení úhlových deformací při svařování koutových svarů a při svařování přeplátovaných spojů. Při svařování plechů malé šířky se ohýbají v opačném směru, než je předpokládaná deformace.
V případě svařování plechů velké šířky jsou jejich svařované okraje předem ohnuté. Aby se zabránilo deformaci při svařování spojů T a I nosníků, jsou zajištěny v zařízeních, která ohýbají díly ve směru opačném k očekávané deformaci.
Technika svařování, aby se zabránilo deformaci svařování

Existují různé možnosti svařovacích technik, které mohou snížit svářecí napětí a vývody. Při vytváření svarů dlouhé délky použijte pro průchod metodu svařování v obrácené fázi (schéma a) na obrázku vlevo). Při provádění vícevrstvého svařování se ukládají kaskádové svary nebo šoupátko. Každá z těchto vrstev (kromě první a poslední) je kovaná.
Kromě toho jsou svary provedeny tak, že každý následující šev způsobuje napětí opačná než napětí z předchozího švu (diagramy b) ac) na obrázku vlevo).

Sled svařování by neměl bránit případné volné deformaci svařované kovové konstrukce. Například při svařování plechových palubek je nutné nejprve svařit plechy v každé vrstvě palubovky a poté svařit vrstvy dohromady (viz obrázek vpravo).
Při svařování viskózních materiálů se používají metody svařování ke snížení zbytkových napětí. Tyto metody zahrnují zajištění svařovaného dílu ve speciálních zařízeních. V takových zařízeních se svařované díly sestavují, svařují a ochlazují.
Kromě toho se používají různé techniky pro rychlý odvod tepla ze svařovaného výrobku, například při chlazení pod tekoucí vodou, nebo odvod tepla pomocí měděných podložek.
Pokud je svařovaný kov náchylný k tvorbě kalících struktur, pak náhlé ochlazení svaru a tepelně ovlivněné zóny vede ke vzniku vnitřních pnutí a vzniku studených trhlin v kovu.
Aby se snížil teplotní rozdíl v kovu, provádí se předehřev před svařováním. Pokud se svářečské práce provádějí při nízkých teplotách, je ohřev nutný, i když se svařují nízkouhlíkové oceli.
Tepelné zpracování po svařování pro eliminaci pnutí a deformací
Dovolená po svařování pro uvolnění stresu
Při svařování uhlíkových konstrukčních ocelí se provádí obecné vysokoteplotní popouštění. K tomu se svařovaný výrobek zahřeje na teplotu 630-650 °C, udržuje se na této teplotě a ochladí. Doba výdrže se určuje rychlostí 2-3 minuty na milimetr tloušťky kovu.
K ochlazování svarového spoje by mělo docházet pomalu, aby při ochlazování znovu nevznikala vnitřní pnutí. Rychlost ochlazování oceli se určuje v závislosti na jejím chemickém složení. Čím více prvků podporujících kalení je v oceli přítomno, tím nižší je rychlost ochlazování při popouštění po svařování. Často se svarový spoj ochladí v peci na teplotu 300°C a poté na běžném vzduchu.
Žíhání k odstranění vnitřních pnutí
Žíhání k odstranění pnutí a deformací při svařování se provádí při plné nebo nízké teplotě. Během úplného žíhání se svařovaný výrobek zahřeje na teplotu 800-950°C, udržuje a chladí společně s pecí. Po takovém popouštění se houževnatost a tažnost svaru zvyšuje a tvrdost klesá.
Při nízkoteplotním temperování se svarový spoj zahřeje na teplotu 600-650°C a ochlazuje spolu s pecí. Při takovém temperování se kov zahřeje na teploty pod kritickou hodnotou, proto nedochází k přeměnám v krystalické struktuře kovu.
Úprava argonovým obloukem pro zmírnění zbytkového napětí
Pro odstranění zbytkových pnutí a deformací po svařování se používá úprava argonovým obloukem. Její podstata spočívá v tom, že přechodová zóna od svaru k základnímu kovu je natavena netavitelnou elektrodou v prostředí argonu. Když se tato přechodová zóna roztaví, napětí působící mezi svarovým kovem a základním kovem zmizí. Během krystalizace se znovu objeví, ale jejich velikost bude mnohem menší než původní. Tato metoda umožňuje snížit zbytková napětí až o 70 %. Kromě snížení pnutí umožňuje tato metoda plynulý přechod od švu k základnímu kovu a to výrazně zvyšuje pevnost konstrukce.
Kování svaru pro snížení napětí a odstranění deformací
Pokud se ve svarovém kovu nebo blízkých oblastech kovu vytvoří další plastické deformace, mohou být zbytková napětí a deformace během svařování zcela eliminovány. K tomu se vykují svarové švy.
Svarový spoj se kuje za chlazení při teplotách nad 450 °C nebo pod 150 °C. Při teplotách od 200°C do 400°C se kování neprovádí z důvodu zvýšeného rizika roztržení.
Švy jsou kovány ručně pomocí kladiva o hmotnosti cca 1 kg. Je povoleno používat pneumatické kladivo. V případě vícevrstvých švů neprokujte poslední vrstvu a první, na kterých se mohou vlivem nárazů vytvořit praskliny. Tímto způsobem se uvolní napětí v kovu při svařovacích vadách nebo při provádění uzavíracího svaru.
Tepelné rovnání kovů
Pro eliminaci deformací při svařování lze použít tepelné rovnání, při kterém se svarový spoj ohřívá plynovým plamenem nebo elektrickým obloukem z netavitelné elektrody. Při tepelném rovnání se kov zahřeje na teplotu 750-850°C a začne se rychle roztahovat. Studené vrstvy kovu, které jej obklopují, však brání jeho rozpínání a způsobují plastickou deformaci této oblasti. Při ochlazování se kov vyhřívané oblasti smršťuje a dochází v něm k částečné nebo úplné eliminaci deformací.
Mechanické rovnání svarového spoje
Při svařování tenkého kovu (do 3 mm) se rovnání provádí ručně pomocí kladiva. Pro velké tloušťky kovů se používají lisy. Tento způsob eliminace deformací při svařování nenašel široké uplatnění, protože Vhodnější metodou je tepelné rovnání.
Po mechanickém narovnání zůstává na povrchu kovu lokální zpevnění a mez kluzu v této oblasti se zvyšuje. Zároveň se snižuje tažnost oceli. Taková heterogenita mechanických vlastností negativně ovlivňuje statickou pevnost celé kovové konstrukce a při jejím provozu při proměnlivém zatížení.
Další související materiály:
c) taina-svarki.ru
Publikování materiálů stránek na internetu je možné pouze v případě, že uvedete aktivní odkaz na stránku taina-svarki.ru Použití obrázků je možné pouze tehdy, pokud na ně uložíte název domény taina-svarki.ru. Autor na Google+
K deformacím konstrukčních částí při svařování dochází v důsledku vzniku vnitřních pnutí, jejichž příčiny jsou (obr. 2.7.):
1. teplotní deformace v důsledku místního zahřátí produktu;
2. Smrštění uloženého kovu;
3. Fázové přeměny, ke kterým dochází v kovu během ochlazování.
V důsledku lokálního ohřevu při svařování dochází k výrazné lokální expanzi kovu, zatímco zbytek výrobku zůstává ve studeném stavu. To vede ke vzniku vnitřních pnutí a ohýbání konstrukčních prvků.
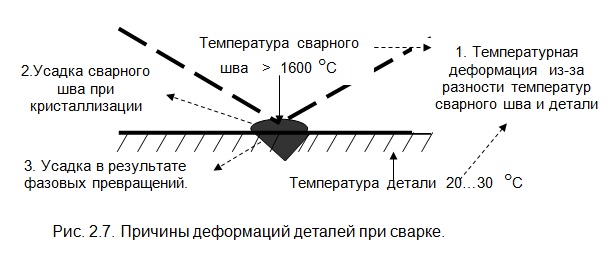
Smršťování kovu, ke kterému dochází v důsledku zmenšování objemu tekutého kovu při tuhnutí, je druhou nejvýznamnější příčinou vnitřních pnutí.
Fázové přeměny při ochlazování kovu ohřátého při svařování jsou také doprovázeny relativně malou změnou objemu kovu. U ocelí tedy přechod a-železa na g-železo způsobuje změnu objemu přibližně o 1 %. To (třetí důvod) také vede ke vzniku vnitřních pnutí.
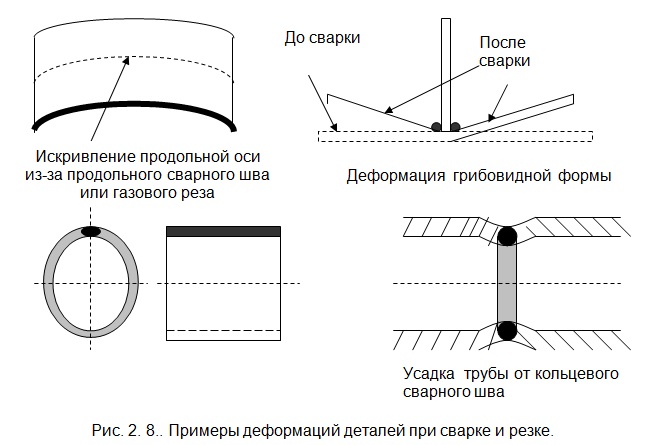
Deformace výrobku při svařování (obr. 2.8) lze omezit správnou volbou druhu svařování a technologie jeho provedení. Svařování, při kterém obrobek přijímá koncentrované teplo, jako je svařování elektrickým obloukem, způsobuje menší deformace než svařování, při kterém se zahřívá velká plocha obrobku, jako je svařování plynovým plamenem. Deformace při tavném svařování jsou větší než při tlakovém svařování.
Určitého snížení deformace produktu je dosaženo odstraněním tepla ze svařované oblasti umístěním měděné desky na zadní stranu švu, nanesením azbestu navlhčeného vodou v blízkosti švu atd.
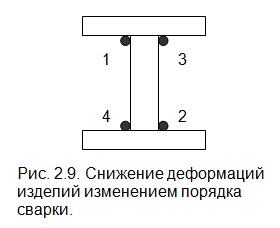
Deformaci lze také omezit vyrovnáním vzniklých deformací. Při této metodě se spoje dílů rozdělí na úseky, jejichž svařování se provádí v takovém pořadí, aby deformace získané při svařování v jednotlivých úsecích byly stejné velikosti a opačného směru. Například při svařování třídílného I nosníku můžete použít sekvenci svařování jednotlivých sekcí znázorněnou na obrázku 2.9.
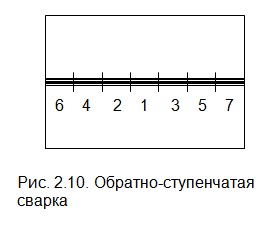
Výrazného snížení deformace je dosaženo metodou „obráceného“ svařování. Touto metodou se okraje svařovaných dílů rozdělí na díly, které se svařují v pořadí znázorněném na obrázku 2.10. Deformace produktu je v tomto případě výrazně menší, protože deformace krátkých švů nejsou schopny způsobit výraznou deformaci celého výrobku.
Deformaci svařovaných výrobků můžete také omezit pomocí metody „reverzní deformace“. Spočívá v tom, že spojované díly se nejprve ohýbají ve směru opačném k deformacím při svařování (obr. 2.11). Během procesu svařování získávají požadovaný tvar, nebo se mu velmi blíží.
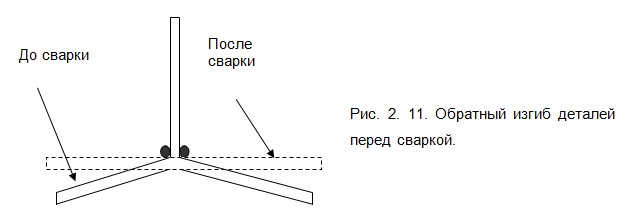
Široce se používá také způsob pevného zajištění svařovaných dílů pomocí speciálního zařízení nebo bodovým svařováním, tzn. předběžné svaření hran v několika bodech po délce svaru.
Deformacím při svařování nelze zcela zabránit, lze je však pomocí následujících konstrukčních a technologických opatření snížit na přijatelné hodnoty:
— racionální návrh svařované jednotky;
— přídavek na smrštění švu podle velikosti a tvaru výrobku;
— racionální montáž a příprava pro svařování;
— výběr nejracionálnější metody svařování;
— předběžné, doprovodné a následné zahřátí produktu;
— kování oblasti svaru (v horkém stavu nebo po ochlazení);
— obecné tepelné zpracování svařovaného výrobku.
Zbytková napětí při svařování jsou snížena o 85. 90% při vysokém popouštění svařovaných konstrukcí (ohřev na 550. 680 °C a chlazení na vzduchu). Při lokálním temperování se ohřívá část konstrukce v blízkosti svarového spoje; po ochlazení zůstanou jeho zbytková napětí, ale budou menší velikosti. Někdy se provádí temperování jednotlivých prvků konstrukce po prvku a poté se provádí konečná montáž konstrukce.
Ke snížení deformace dochází, když je kov kován po svařování kovu za tepla nebo po úplném ochlazení součásti.
Nejúčinnější jsou konstrukční a technologická opatření před svařováním: racionální návrh výrobku, zdůvodnění minimálních přípustných rozměrů švů, volba metod svařování s nejnižším tepelným příkonem, zamezení jednostranného uspořádání svarů, použití spojů s přírubou hrany místo přeplátovaných nebo tupých spojů, výběr racionálního svařovacího postupu.
Pomocí plynového plamene nebo jiných metod po svařování se někdy v těchto zónách provádí lokální ohřev, jehož následné smrštění také snižuje deformaci výrobku.