Jak správně pájet HDPE trubku – EcoMontazh
Polymerové trubky se rozšířily. Používají se při pokládce topných sítí, rozvodů teplé a studené vody. Výrobky jsou odolné, praktické a spolehlivé.
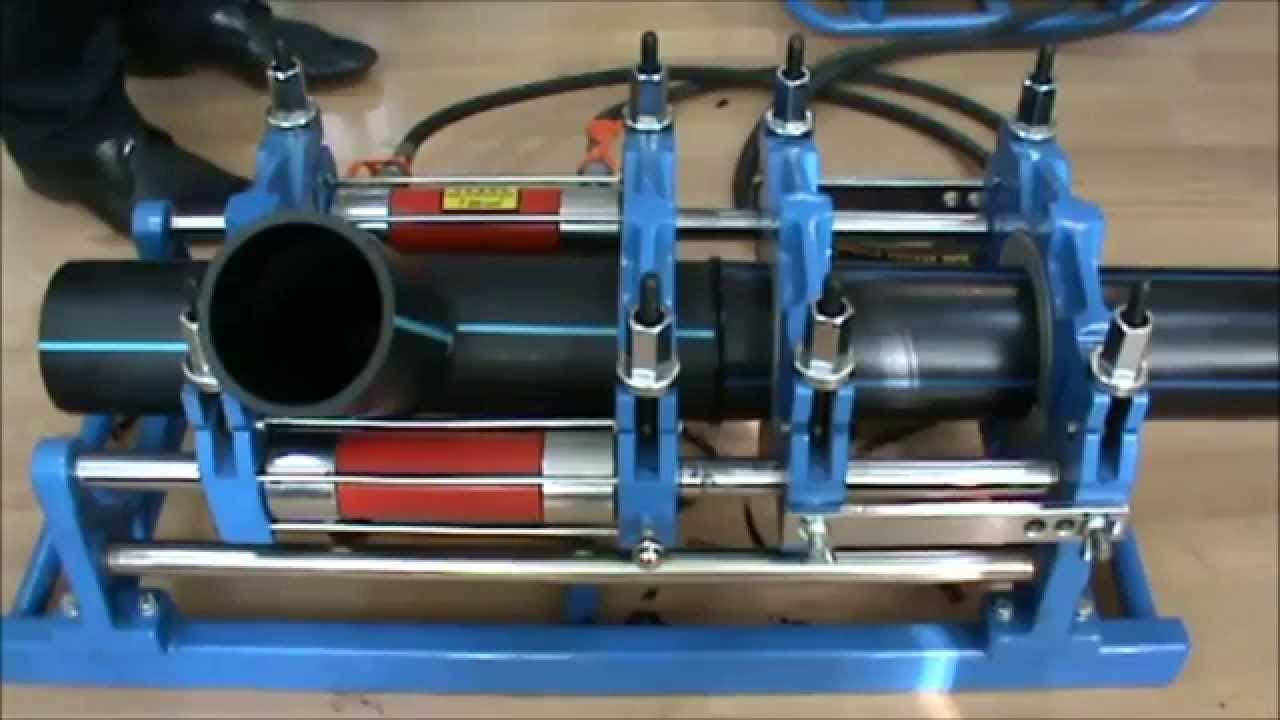
Výhody polyetylenových trubek:
- odolnost proti korozi;
- imunita vůči účinkům mikroorganismů, nízká šance na rozvoj patogenní mikroflóry;
- hladký vnitřní povrch;
- udržitelnost.
Polyetylenové výrobky se používají v průmyslových, komunálních a hospodářských zařízeních. S jejich pomocí se pokládají nové tratě a modernizují se stávající tratě.
Výběr způsobu pájení HDPE trubek
Jak správně pájet HDPE trubku? Palčivá otázka pro začínající řemeslníky. Existují tři technologická řešení:
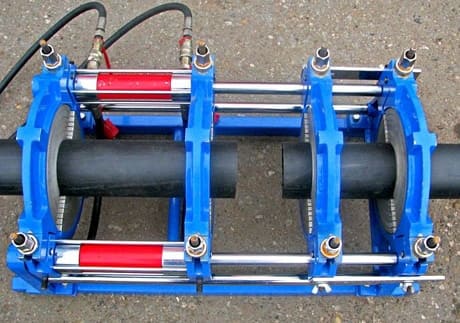
- svařování na tupo;
- svařování rukávů;
- elektrofúzní pájení HDPE trubek.
Každá metoda má jedinečné vlastnosti a zaslouží si samostatnou pozornost.
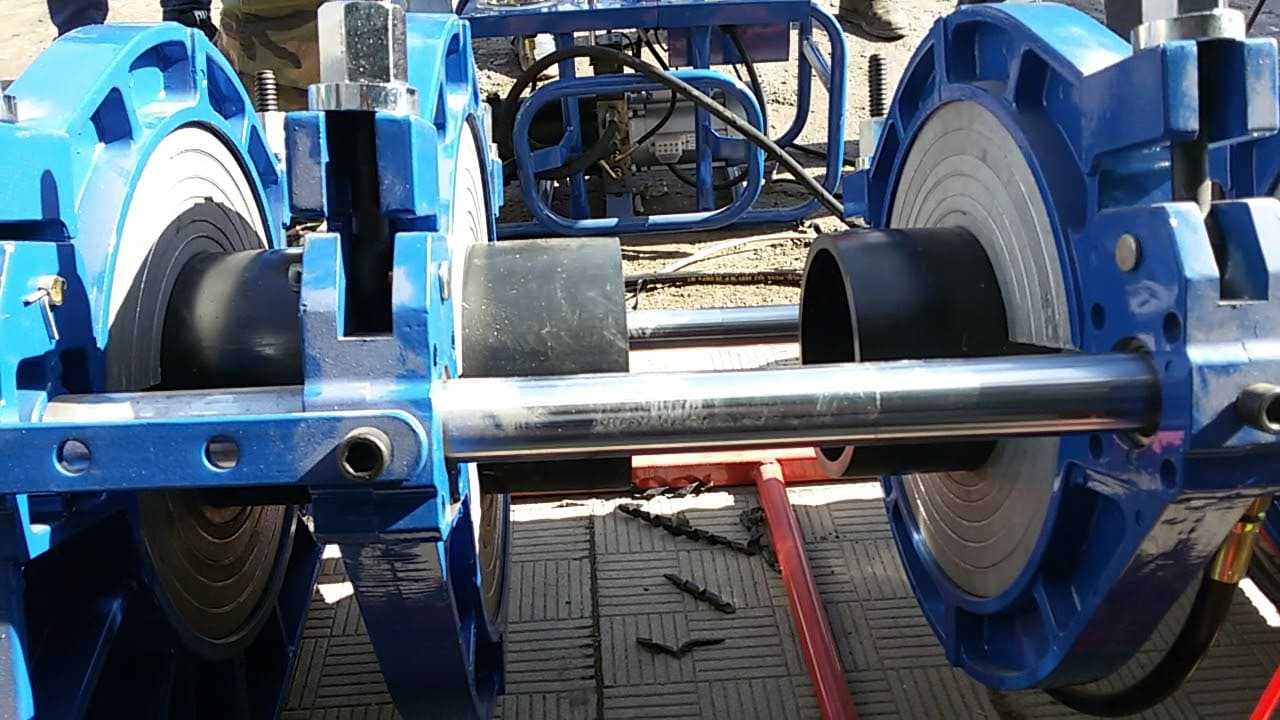
Svařování polyetylénových trubek na tupo
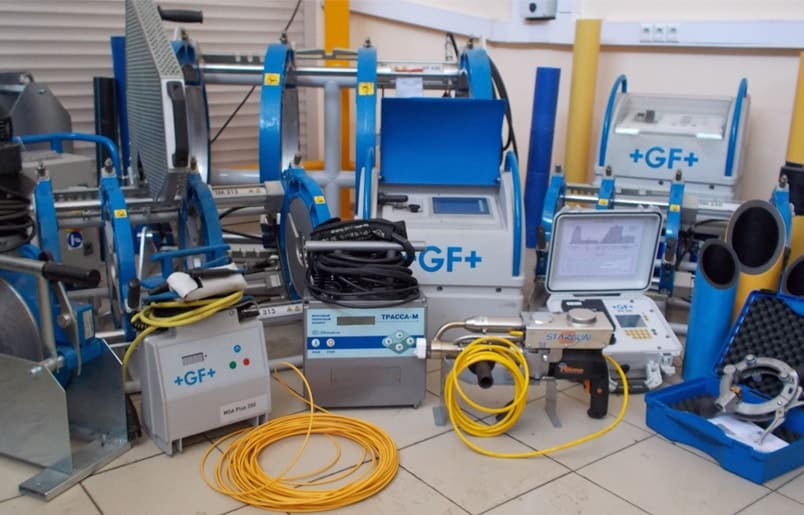
Před svařováním trubky na tupo si budete muset zakoupit svařovací stroj pro HDPE. Při výběru zařízení je třeba vzít v úvahu:
- průměr polyetylenových trubek, se kterými je možná práce;
- instalační výkon;
- množství funkcí, které má operátor k dispozici.
Nákup certifikovaného vybavení je zárukou vysoké kvality kloubů.
Pájení HDPE trubek se provádí v následujícím pořadí.
- Oblasti určené ke svařování jsou instalovány v centralizéru.
- Prvky jsou bezpečně upevněny pomocí svorek.
- Konce dílů jsou očištěny od cizích částic. Před pájením polyetylenových trubek se doporučuje je odmastit.
- Dosedací plochy jsou zpracovány trimrem.
- Topná tělesa stroje ohřívají konce trubek.
- Po dosažení požadované teploty se ohřev zastaví a obrobky se spojí.
Po vychladnutí svaru se zkontroluje. Akce je vedena specialisty na kontrolu kvality pomocí specializovaného vybavení a nástrojů.
Požadavky na svarový spoj:
- jednotnost;
- vysoká pevnost;
- těsnost.
Stroje pro svařování na tupo jsou drahé. Zpravidla je používají velké smluvní organizace.
Nátrubkové svařování HDPE trubek
HDPE trubky malého průměru lze připojit doma. Stačí mít páječku a pomocné vybavení.
Pájení předchází přípravný proces:
- velitel zakoupí potřebné armatury a potrubí;
- konce trubek jsou vyčištěny;
- konce vedení, které nejsou připojeny k síti, jsou dočasně utěsněny (to eliminuje odvod tepla a zabraňuje vnikání nečistot dovnitř vedení);
- povrch topných těles se očistí a odmastí.
Spolehlivost a trvanlivost spojů závisí na kvalitě přípravných prací.
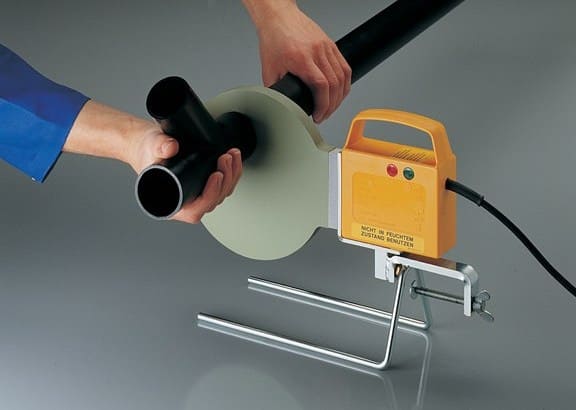
Pájení HDPE trubek probíhá v několika fázích:
- Trubka a spojka jsou upevněny v topných miskách. Je důležité, aby byly prvky vloženy úplně.
- Po dosažení provozní teploty se spojí armatura a potrubí. Přebytečný polyethylen je vytlačen ze spoje, aniž by to ovlivnilo jeho vlastnosti.
- Po nějakou dobu jsou díly fixovány ve stacionární poloze.
- Zkontroluje se těsnost chlazeného potrubí.
Na pájení HDPE trubek není nic složitého. Stačí použít kvalitní materiály a dodržovat technologii.
Elektrofúzní svařování
Elektrofúzní svařování je průmyslový způsob spojování trubek. Výsledné konstrukce jsou vysoce odolné a odolné vůči vibracím, nárazům a ohybovým vlivům.
Použití elektrofúzního svařování je oprávněné ve stísněných prostorách, v seismicky nestabilních oblastech a v kritických a nebezpečných zařízeních.
Výsledné jednotky mají vysokou cenu, což omezuje rozsah použití technologie.
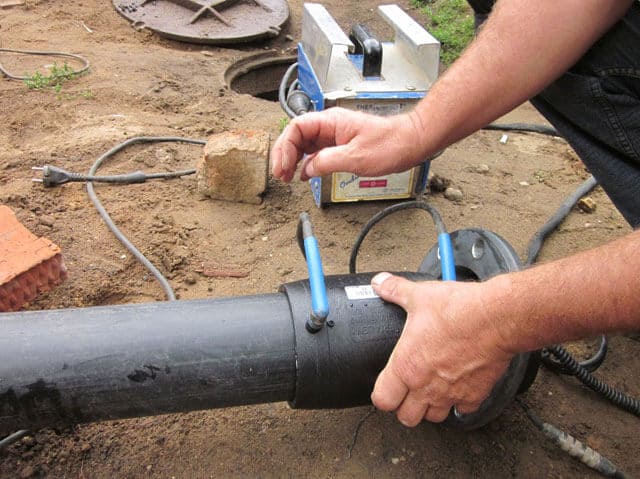
Svařování pomocí elektrických spojek se provádí v určitém pořadí.
- Trubky se řežou pomocí speciálního nástroje.
- Plochy určené ke svařování se očistí, odstraní se z jejich povrchu mastnota, nečistoty a organické sloučeniny.
- Na povrchu trubky jsou naneseny značky, které odrážejí hloubku jejího ponoření do spojky.
- Konce trubek, které se nesvařují, jsou dočasně utěsněny.
- Trubka je instalována ve spojce.
- Spojka se připojuje ke svařovacímu zařízení pomocí svorek na horní straně.
- Svařovací proces se spouští přepínačem na stroji. Po určité době se automaticky zastaví.
- Trubky jsou udržovány ve stacionární poloze, dokud zcela nevychladnou.
Kloub prochází vizuální kontrolou. Nároky na jeho kvalitu vznikají v ojedinělých případech. Obvykle jsou způsobeny použitím nestandardní spojky.
Nákup HDPE trubek a zařízení pro jejich pájení
Společnost EcoMontazh prodává produkty pro pokládku polymerních linek. Sortiment zahrnuje trubky, tvarovky, svářecí zařízení a pomocné nástroje. Soukromí řemeslníci, komerční a státní dodavatelé si budou moci vybrat vhodné produkty.
- Vysoká kvalita. V prodeji jsou certifikované výrobky tuzemské i zahraniční výroby. Výrobek je dodáván se sadou dokumentů a odpovídá mezinárodním standardům kvality.
- Individuální přístup. S výběrem vhodných produktů vám pomohou manažeři EcoMontazh. Řeknou vám o vlastnostech zařízení, aktuálních cenách a platebních podmínkách.
- Pohotové řešení zadaných úkolů. Produkty jsou zasílány kamkoli v Ruské federaci. Společnost spolupracuje s předními ruskými dopravci využívajícími námořní a pozemní dopravu.
Sortiment výrobků je pravidelně rozšiřován. Pravidelně se objevují nová progresivní řešení.
Z hlediska svařitelnosti je nejúčinnějším typem polyetylenu pro domácí a průmyslové použití HDPE – vysokohustotní polyetylen.
Z hlediska svařitelnosti je nejúčinnějším typem polyetylenu pro domácí a průmyslové použití HDPE – vysokohustotní polyetylen. Dnes se tento materiál rozšířil a je po něm trvale vysoká poptávka.
Vlastnosti svařování polyethylenu
- homogenita surovin ve složení spojovaných prvků;
- správná volba teplotních podmínek – při nedostatečném ohřevu klesá pevnost a při překročení doporučené teplotní úrovně dochází k deformaci spoje.
Chcete-li znovu vytvořit silný šev, nelze použít dříve použité okraje. Jsou předřezané. Ve většině případů jsou plechy a role polyetylénu svařovány pomocí:
- horký vzduch (vysoušeč vlasů),
- ruční extruder,
- topné těleso (na tupo připojení).
Trubky na bázi polyetylenu se také svařují elektrotavnou a hrdlovou metodou.
Svařování polyethylenu horkým plynem (svařování fénem)
Při práci s polyetylenovým materiálem z fólie nebo role je svařování s konstrukčním fénem považováno za nejdostupnější a nenákladnou metodu spojování. Tato metoda je nejrozšířenější při zpracování plechů s malými tloušťkami, stejně jako materiálů s lineárními rozměry.
Technologie spočívá v napojení polyetylenových fólií na povrch plniva zahřátím se zahřátou plynnou látkou – obvykle vzduchem. Jako přísada se používá speciální tyč. Při zpracování materiálu je na plochy připravené pro svařování vyvíjen upínací tlak. Fólie je zpravidla fixována ručně, bez použití speciálních zařízení. Svařovací drát je rovněž podáván ručně.
Vzduch je přiveden na požadovanou teplotu v souladu s vlastnostmi materiálu pomocí vysoušeče vlasů. Spojovací oblast (okraj polyetylenových fólií) a svařovací drát se současně ohřívají pomocí příslušné trysky pro stavební vysoušeč vlasů. Při volbě tvaru a rozměrů této trysky se bere v úvahu tvar a průřez výplňového materiálu.
Svařování polyethylenu ručním extruderem
Jako efektivní způsob spojování plechových nebo rolových materiálů z polyetylenu se při práci se silnostěnnými obrobky doporučuje svařování ručním extruderem. Proces také používá přísadu ve formě tyčinek nebo granulátů. Vzhledem k riziku rozkladu se spojení provádí v jednom kroku, bez zastavení extrudéru.
Uvažovaný způsob zahrnuje spojení dvou nebo více obrobků do jednoho dílu vstřikováním roztavené svařovací tyče do spojované oblasti. Pokud jsou například listy umístěny navzájem kolmo, pak se přísada vstřikuje do švu mezi díly. V důsledku toho se vytvoří šev ve tvaru K dostatečné pevnosti.
Svařování polyethylenu pomocí topného tělesa (svařování na tupo)
V některých případech se k vzájemnému spojování polyetylenových dílů používá topné těleso – svařování touto metodou se používá ke spojování desek, bloků a jiných typů profilů. Tato technologie je oblíbená zejména při práci s trubkami na bázi termoplastů. Na rozdíl od výše uvedených metod jsou výrobky svařovány natupo bez přídavného materiálu.
Při svařování pomocí topného tělesa se pro tupé spoje používají speciální stroje. Principem činnosti takového zařízení je ohřev materiálu díky vestavěnému topnému prvku vhodného tvaru. Stroje lze ovládat ručně, mají mechanické, pneumatické a další možnosti pohonu. Pohon v instalacích je nezbytný pro zajištění smykové síly na spojovací prvky.
Kromě pohonu se výbava liší také konfigurací a funkčností. Například v průmyslu se svařovací stroje používají ke spojování plechů pod úhlem nebo ke svinutí obrobků. Různé spojovací stroje mohou zpracovávat vysokohustotní polyethylen a další typy materiálů, včetně HMPE a UHMWPE.
Při tupém spoji je teplo přiváděno přímo z topného tělesa do oblasti spojování ploch. Tím je zajištěna optimální distribuce tepelné energie bez přetížení některé ze zón. S ohledem na minimální vnitřní pnutí švu je možné zatížit hotový výrobek téměř stejně jako maximální zatížení pro původní surovinu.