Jak správně pájet polypropylenové trubky, pokyny krok za krokem
Polypropylenové trubky jsou téměř ideální možností pro instalaci zásobování vodou v soukromém domě nebo bytě. Polypropylen nepodléhá korozi a snadno odolává působení mnoha agresivních prostředí, ve srovnání s kovem vede zvuk slaběji, nevede elektřinu (pračku v činžáku si nikdo neuzemní na polypropylenovou stoupačku).
A trubky PPR se snadno instalují na místě – i bez zvláštních zkušeností a dovedností. Vše, co potřebujete, je osobní čas a vybavení. Správně vyrobené polypropylenové potrubí může trvat déle než 50 let. Během provozu nemá žádné negativní účinky na lidské zdraví.
Z jakých fází bude proces pájení polypropylenových trubek sestávat poté, co již byl navržen systém zásobování vodou:
- Výpočet potřebného počtu trubek a tvarovek.
- Značení a řezání trubek.
- Přímé pájení.
- Kontrola funkčnosti a těsnosti systému.
Pokud si nejste jisti svými schopnostmi, nechcete si kupovat nebo pronajímat potřebný nástroj nebo prostě chcete svůj volný čas věnovat něčemu zajímavějšímu, můžete se obrátit o pomoc na profesionály. Doplní celý seznam prací na klíč s ohledem na vaše přání.
Další umělci na Yuda
Základní technické parametry pájení
Polypropylen je poměrně pružný a lehký materiál, lze jej snadno řezat a pájet pomocí speciálního nástroje. Před zahájením procesu by ale bylo fajn znát jeho základní technické parametry.
Ukazatele teploty
Teplota ohřevu páječky (pokud je k dispozici termostat) je od 240 do 300 stupňů Celsia. A skutečný bod tání polypropylenu je 130-160 stupňů. V tomto případě závisí svařovací pás tvarovek a trubek na jejich průměru. Například pro průměry 16 a 20 je to 14 mm. Pro 25 – 16 mm, pro 32 – 18 mm atd.
Časové ukazatele
Doba zdržení pro natavení lepicí vrstvy závisí na rozměrech a hmotnosti dílů. Čím tlustší je potrubí, tím déle trvá zahřátí.
Trubky a tvarovky o průměru 16 a 20 mm by neměly být drženy na páječce déle než 5 sekund, 25 mm déle než 6 sekund, 32 mm 7-8 sekund, 40 déle než 12 sekund. Díly velkého průměru (50+ mm) lze na páječce držet až několik desítek sekund (od 12 do 24-25).
Nemá cenu přeexponovat armatury a zejména trubky, protože během lepení může roztavená vrstva proniknout do vnitřku trubky a zablokovat průchod kapaliny. Odhalit takovou závadu bude velmi obtížné.
Lepené díly
Doba lepení (doba držení trubky a tvarovky pro konečnou fixaci) je od 4 do 30 sekund. Čím větší je průměr a hmotnost dílu, tím déle je potřeba jej ponechat v jedné poloze pro nastavení. Například trubky a tvarovky o průměru 25 mm by měly být drženy po dobu nejméně 6-8 sekund, 32-40 mm – asi 10-15 sekund atd.
Ke konečnému lepení dochází, když polypropylen chladne – to trvá asi 2-6 minut (v závislosti na stupni zahřátí a hmotnosti dílů). Dobu chlazení může ovlivnit i okolní teplota a vlhkost vzduchu.
Potřebné nástroje a zásoby
Kromě trubek a tvarovek, jejichž počet a délku je nutné vypočítat předem, v souladu s uspořádáním vašeho vodovodního systému, musíte připravit/nakoupit nářadí a spotřební materiál, bez kterého není pájení možné. Tento:
- Páječka se sadou trysek požadovaného průměru – v souladu s průměry použitých trubek a tvarovek.
- Svinovací metr, tužka, pravítko a další měřicí přístroje – pro značení.
- Nůžky na trubky nebo profesionální řezačka trubek.
- Bublinková nebo laserová vodováha – pro vertikální/horizontální vyrovnání.
- Aceton nebo isopropyl alkohol – pro odmašťování a čištění trubek/tvarovek.
- Nástroj pro odizolování vyztužených trubek (koncový ořez) – používá se, když je vyztužená vrstva vnější. Odizolování není nutné u trubek vyztužených pájeným skelným vláknem.
- Čisté hadry – na odmaštění a odstranění nečistot ze spár.
- Silné rukavice vyrobené z kůže nebo bavlněné tkaniny bez plastových vložek (pro minimalizaci rizika popálení).
Sestavení schématu zásobování vodou
Schéma, které si můžete sestavit sami pečlivým měřením všech místností a výběrem optimální možnosti pro umístění trubek, by mělo být výchozím bodem, se kterým již můžete plánovat pájení. Proč?
Za prvé, pokud máte diagram, bude snazší vypočítat potřebné materiály – co nejpřesněji a nejpřesněji.
Za druhé, pokud nebudou k dispozici potřebné komponenty, bude jasné, co a jak je lze vyměnit.
Za třetí, budete schopni předem odhalit obtížné body a možné problémy s instalací. Například špatné uložení potrubí atd.
Pokud máte potíže se sestavením diagramu nebo výpočtem počtu trubek a tvarovek, můžete tuto část práce objednat profesionálním řemeslníkům (samostatně nebo společně s pájecí službou).
Příprava webu a nástrojů
Tato fáze zahrnuje nejen montáž, zapnutí a zahřátí páječky, ale také všechny další přípravné práce, jako jsou:
- Dělání děr ve stěnách.
- Drážkování kanálů (pokud je vodovodní systém skrytý).
- Instalace vodních filtrů na jejich místa.
- Označení a montáž lišt pro nástěnné baterie.
Než zapojíte páječku, sestavte ji – postavte ji na stojan (pokud je odnímatelný), našroubujte trysky požadovaného průměru.
Pokud je dostatek místa a konstrukce přívodu vody umožňuje práci s materiálem na pohodlném pracovišti, nainstalujte trysky blíže středu topné plochy. Páječka tak lépe a rychleji zahřeje trubky/tvarovky. Pokud musíte pájet ve vzduchu, u stěny nebo na těžko přístupných místech, je lepší nainstalovat trysku na nejkrajnějším místě.
Zahřátí páječky trvá asi 10-15 minut v závislosti na jejím výkonu a zvolené teplotě. Jakmile se zařízení zahřeje, bude fungovat světelná indikace (symboly viz návod k páječce). Chcete-li vyměnit trysku na jinou, budete muset počkat, až páječka vychladne.
Značení a řezání trubek
Nejlepší je, když většinu trubek a tvarovek můžete připojit/zapájet na vhodném pracovním místě – na stole/pracovním stole nebo na podlaze. Počet operací pájení hmotnosti by měl být snížen na minimum, protože to je za prvé nebezpečné a za druhé to může snížit kvalitu pájení a přesnost umístění dílů.
Řezání částí přívodu vody musí být provedeno v souladu s rezervami pro svařovací pás. Jeho šířku lze zjistit měřením šířky odpovídající části páječky.
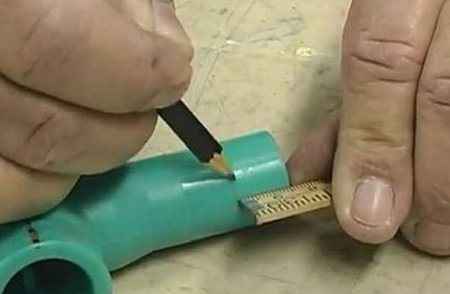
Pro zvýšení přesnosti pájení a polohování jsou části potrubí předem označeny pomocí tužky. Protože ve většině případů je nutné kombinovat nejen hloubku lepení, ale také úhel natočení dílu na trubce, je logické umístit dva typy značek:
- hloubka (ukazuje hloubku svařovacího pásu, aby nedošlo k roztavení konce při zahřátí);
- riziko otáčení (potřebné pro sledování vyrovnání úhlu natočení tvarovky vzhledem k ose potrubí).
Příklad výpočtu:
Pokud je od okraje jedné tvarovky k začátku další tvarovky/prvku délka trubkového úseku 250 mm, pak při průměru PPR 20 mm je nutné uříznout trubku dlouhou 278 mm (dva pásy po 14 mm na svařovací pás + 250 mm).
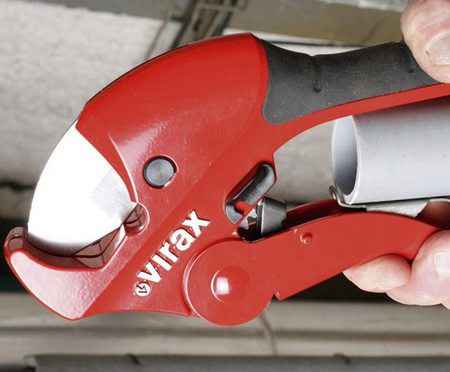
Řezání trubek se provádí pomocí řezačky trubek nebo pomocí speciálních nůžek na trubky PPR. Při řezání buďte opatrní – neměly by existovat žádné úkosy nebo přesazení. Držte nůžky přísně kolmo k ose potrubí. I přes přítomnost speciálních nivelačních dorazů jsou stále možné mírné odchylky.
Potrubí se nesmí řezat pilou na železo nebo podobným nástrojem. Za prvé, třísky se dostanou do přívodu vody a za druhé, řez může být velmi nerovnoměrný a bude narušovat vysoce kvalitní svařování.
Přímé pájení
Vyčistěte a odmastěte spojované díly. Nechte je uschnout. Vezměte díly ke svařování a umístěte je naproti odpovídajícím polovinám trysky páječky. Během procesu pájení musíte dodržovat dvě jednoduchá pravidla:
- Trubka se musí vejít dovnitř trysky (vnější část se taví/ohřívá).
- Armatura musí pasovat na trysku (vnitřní část se roztaví/zahřeje).
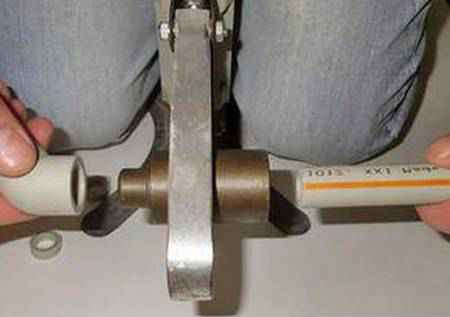
S trochou síly opřete trubku a tvarovku o trysku a zatlačte je tak, aby se pohybovaly k sobě. V tomto případě není potřeba trubku/tvarovku otáčet ani jinak urychlovat proces.
Když trubka vstoupí do trysky ke značce hloubky a tvarovka je zcela nasazena na její polovinu trysky, počítejte čas potřebný pro kvalitní zahřátí polypropylenu – uvedli jsme to výše. Například pro trubky/tvarovky o průměru 25 je to asi 6-7 sekund.
Po zahřátí se trubka a tvarovka vyjmou z páječky a vzájemně se spojí. Při polohování použijte přednastavené značky podélného zarovnání. Při lepení nikdy neotáčejte tvarovkou nebo trubkou, mohlo by dojít ke snížení kvality pájení.
Na konečné umístění budete mít cca 4-6 sekund (čas závisí na hmotnosti tvarovky a jejím průměru). I když jste již dokončili proces lepení, držte kusy v klidu, dokud neztuhnou. K pájení další jednotky byste měli přejít až poté, co byla předchozí jednotka již nastavena.
Nejobtížnější proces pájení podle hmotnosti je, když je část vodovodního systému již namontována na stěně. V tomto případě je nejlepší najmout asistenta. Jedna osoba drží páječku a druhá osoba umísťuje trubku a tvarovku. Alternativou k této metodě je bezpečné upevnění jedné z částí přívodu vody ke stěně (za předpokladu, že páječka má volný přístup).
Pokud používáte trubky vyztužené kovem (na horkou vodu), pak je třeba před pájením konec trubky očistit od výztužné vrstvy – pomocí odizolovacího nástroje (zastřihovač konce). Špatné pájené spoje musí být odříznuty a nahrazeny správnými. Vložení vyměněného úseku se provádí pomocí spojek.
Použité tvarovky již nelze pájet, je nutné je zcela vyměnit za nové. Nenechávejte zbytky polypropylenu na páječce nebo tryskách. Odstraňují se horkými hadry nebo papírovými ubrousky. Z vychlazeného nástroje je lze vyjmout pouze mechanicky – dávejte pozor, abyste při tom nepoškodili teflonovou vrstvu.
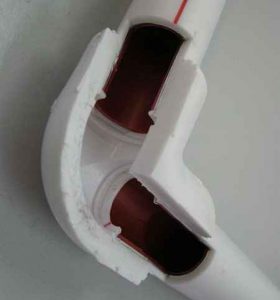
Kvalitu svařování lze zjistit vizuálně. Trubka by měla vstupovat do tvarovky přesně po značku svařovacího pásu. Pokud se uvnitř tvarovky objeví pás vymáčknutého přebytečného polypropylenu, pak je nutné toto spojení předělat (v tomto místě se může zhoršit průtok vody a časem se může hromadit vodní kámen/mechanické nečistoty).
Kontrola těsnosti systému
Netěsnosti nebo jiné problémy můžete zkontrolovat pouze při spuštění vodovodního systému – pod tlakem. Obnovte přívod vody a zkontrolujte všechna připojení a armatury potrubí PPR. Ujistěte se, že nikde nejsou kapky vody nebo jiné známky úniku.
Jaké jsou nejčastější chyby při pájení trubek? Co byste měli zvážit, než si vezmete páječku pro svařování trubek? Jakou teplotu mám nastavit a jak mám správně pájet trubky? Právě o tom bude řeč v recenzi stavebního časopisu samastroyka.ru.
Chyby při pájení polypropylenových trubek
Hlavní chyby při pájení, nebo zcela správně, při svařování polypropylenových trubek, souvisí s následujícím:
Nesprávná teplota svařování potrubí – mnozí nastavují na páječce maximální teplotu, která způsobuje silné roztavení plastu a tím může dojít k nejzávažnější chybě spojené se zmenšením vstupního průměru trubky nebo tvarovky. Teplota, na kterou byste měli nastavit páječku, závisí na mnoha faktorech, jako je okolní teplota. Při teplotě vzduchu 18-20 stupňů není potřeba nastavovat páječku na trubky na maximální možný výkon, stačí na ní nastavit teplotu v rozmezí 250-270 stupňů.
Za zvážení také stojí průměr trubek: čím menší je, tím nižší by měla být teplota páječky. Tento moment lze samozřejmě regulovat dobou ohřevu trubky a tvarovky, ale někdy je to právě snížení teploty páječky, které umožňuje vyhnout se roztavení konců trubek s jejich následnou deformací.
ČTĚTE TAKÉ: Jak řezat polypropylenovou trubku 63
Čas na pájení trubek
Pokud při pájení polypropylenových trubek nedodržíte určitou dobu, můžete jejich konce roztavit natolik, že se později nelze vyhnout deformaci.
Proto pro standardní situace existují následující časové intervaly pro pájení trubek při teplotě páječky 250-270 stupňů:
- Průměr trubky 20 mm (doba ohřevu 5 sec.);
- Průměr trubky 25 mm (doba ohřevu 7 sec.);
- Průměr trubky 32 mm (doba ohřevu 8 sec.);
- Průměr trubky 40 mm (doba ohřevu 12 sec.);
- Průměr trubky 50 mm (doba ohřevu 18 sec.);
- Průměr trubky 63 mm (doba ohřevu 24 sec.);
- Průměr trubky 75 mm (doba ohřevu 30 sec.);
- Průměr trubky 90 mm (doba ohřevu 40 sec.);
- Průměr trubky 110 mm (doba ohřevu 50 sec-1 min).
Ujasněme si, že doba ohřevu polypropylenových trubek závisí nejen na jejich průměru, ale také na teplotě nastavené na páječce trubek a také na teplotě v místnosti nebo venku.
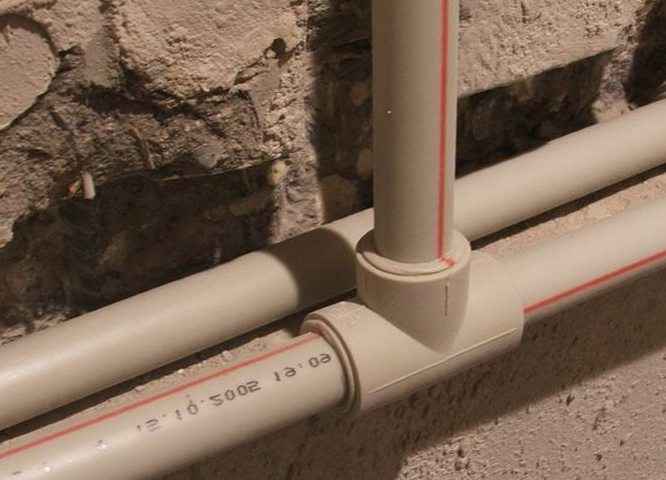
Špatně vyčištěný povrch potrubí – Nemůžete pájet špinavé nebo mokré trubky, protože v každém případě prosakují. Proto se před svařováním trubek přesvědčíme, že jejich povrch je suchý a bez nečistot a prachu. Pokud voda vytéká z potrubí například při výměně stoupaček vody, měla by být zastavena alespoň po dobu pájení. To lze provést pomocí kousku toaletního papíru nebo ubrousku, který jej zatlačíte dovnitř potrubí. Po pájení, kdy voda protéká trubkami, ubrousek smyje a ten skončí v hrubém filtru, bez negativních důsledků pro přívod vody.
ČTI TAKÉ: Návod, jak pájet polypropylenové trubky
Jak pájet polypropylenové trubky
Hlavní chyby při pájení polypropylenových trubek byly diskutovány výše. Podívejme se na konkrétní příklad, jak správně pájet trubky:
- Připravujeme všechny potřebné materiály a nástroje pro pájení polypropylenových trubek: páječku, řezačku trubek nebo pilu na kov, značku, trubky a tvarovky pro ně.
- Sestavíme páječku, nainstalujeme na ni potřebné nástavce a zapojíme do sítě, aby se zahřála. Doporučuje se počkat, až se páječka dobře zahřeje a alespoň jednou ji vypnout. Poté můžete začít pájet polypropylenové trubky.
- Vezmeme trubku a označíme ji, kde, jak a kde bude tvarovka vypadat: ohyb, T-kus atd. Pro označení je nejlepší použít černý stavební fix. Na trubce si také uděláme značku, do jaké hloubky má tvarovka jít. To vše pomůže vyhnout se v budoucnu různým chybám spojeným se značením potrubí.
- Nyní, když je páječka dobře zahřátá, můžete trubky pájet. K tomu se tvarovka zatlačí na jednu stranu páječky a trubka na druhou. Od tohoto okamžiku začíná odpočítávání (viz tabulka časů pájení pro polypropylenové trubky výše). Po uplynutí stanovené doby je třeba rychle vyjmout trubku a tvarovku z páječky a okamžitě je spojit.
ČTĚTE TAKÉ: Jak odpojit polypropylenovou trubku
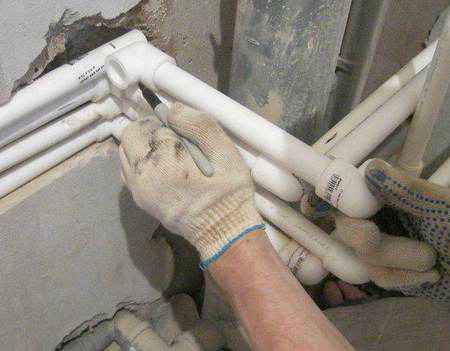
- Při spojování trubky a tvarovky musíte tvarovku ihned vyrovnat tak, aby na trubce seděla rovnoměrně. Trubku není potřeba do tvarovky příliš tlačit, stačí ji zatlačit do předem vyznačené hloubky. Pokud trubku příliš zatlačíte do tvarovky, můžete zúžit vnitřní průměr, což je při pájení polypropylenových trubek nenapravitelná chyba. Rovněž se při spojování potrubí a tvarovky nedoporučuje šroubení na potrubí kroutit. Jednoduše řečeno: zahřejte, připojte, vyrovnejte a držte v této poloze asi 30 sekund.
To znamená, že po spojení trubky a tvarovky musíte počkat alespoň 30-40 sekund, než plast ztvrdne. Hodně štěstí všem v jejich snažení! Zanechte své komentáře a nezapomeňte článek sdílet. Děkuji všem.